Dalam industri minyak dan gas bumi serta pembangkit listrik, sambungan las pada piping, pressure vessel, boiler, dan komponen bertekanan harus memenuhi persyaratan teknis yang ketat. Proses pengelasan dapat menimbulkan tegangan sisa dan perubahan mikrostruktur yang berpotensi memengaruhi performa material selama beroperasi.
Salah satu metode yang digunakan untuk mengendalikan kondisi tersebut adalah Post Weld Heat Treatment (PWHT). Proses ini dilakukan setelah pengelasan dengan mengatur temperatur dan waktu penahanan sesuai persyaratan material serta kode desain yang berlaku.
Memahami proses PWHT, fungsi, standar, dan faktor teknisnya penting bagi perusahaan EPC, kontraktor welding, operator fasilitas migas, serta pengelola power plant untuk mendukung kualitas fabrikasi dan integritas peralatan.
Apa Itu PWHT?
Post Weld Heat Treatment (PWHT) adalah perlakuan panas yang dilakukan setelah pengelasan untuk mengendalikan tegangan sisa dan, pada material tertentu, memperbaiki kondisi metalurgi pada area las dan sekitarnya.
PWHT banyak digunakan pada komponen industri yang beroperasi pada tekanan atau temperatur tinggi, terutama ketika material, ketebalan, kondisi layanan, atau kode desain mensyaratkan perlakuan tersebut.
PWHT tidak selalu wajib untuk setiap sambungan las. Kebutuhannya ditentukan berdasarkan jenis material, ketebalan, prosedur pengelasan, design code, serta spesifikasi proyek.
Fungsi PWHT dalam Industri Migas dan Power Plant
Mengurangi Tegangan Sisa Pengelasan
Selama pengelasan, material mengalami pemanasan dan pendinginan lokal yang menyebabkan pemuaian serta penyusutan tidak merata. Kondisi ini dapat menghasilkan tegangan sisa pada sambungan las dan area sekitarnya.
PWHT yang dilakukan dengan prosedur tepat membantu mengurangi tegangan sisa tersebut. Hal ini penting terutama pada komponen yang menerima tekanan, beban mekanis, atau kondisi operasi tertentu.
Mengendalikan Kekerasan dan Mikrostruktur
Siklus termal pengelasan dapat menghasilkan perubahan mikrostruktur pada weld metal dan Heat Affected Zone (HAZ). Pada material tertentu, perubahan ini dapat menyebabkan kekerasan lokal yang perlu dikendalikan.
PWHT dapat membantu menyesuaikan kondisi metalurgi dan kekerasan sesuai persyaratan teknis. Namun, hasilnya bergantung pada jenis material dan siklus perlakuan panas yang diterapkan.
Mendukung Ketahanan terhadap Kerusakan
Pada material dan lingkungan operasi tertentu, pengendalian tegangan sisa serta kondisi mikrostruktur dapat membantu mengurangi risiko mekanisme kerusakan yang berkaitan dengan pengelasan.
Meski demikian, PWHT bukan jaminan bahwa retak, korosi, atau kegagalan tidak akan terjadi. Pemilihan material, kualitas welding, desain, inspeksi, dan kondisi operasi tetap berperan penting.
Memenuhi Persyaratan Kode dan Spesifikasi Proyek
PWHT dapat menjadi persyaratan wajib berdasarkan kode desain, material, ketebalan, jenis sambungan, dan kondisi layanan. Pelaksanaannya harus mengikuti prosedur yang disetujui serta didukung rekaman temperatur dan dokumentasi pekerjaan.
Komponen Industri Migas dan Power Plant yang Membutuhkan PWHT
PWHT dapat diterapkan pada berbagai komponen, bergantung pada persyaratan kode dan desainnya.
Industri Minyak dan Gas Bumi
Pada fasilitas migas, PWHT dapat dibutuhkan untuk process piping, pipeline tertentu, pressure vessel, separator, heat exchanger, serta komponen lain yang mengalami pengelasan. Penerapannya perlu mempertimbangkan material, ketebalan, tekanan, temperatur, dan karakteristik fluida proses.
Industri Pembangkit Listrik
Pada power plant, PWHT dapat digunakan pada sambungan las boiler, steam piping, pressure parts, header, dan komponen tertentu yang bekerja pada temperatur atau tekanan tinggi.
Material seperti carbon steel dan low-alloy steel perlu mendapat perhatian khusus karena responsnya terhadap siklus panas berbeda sesuai komposisi serta kondisi metalurginya.
Proses PWHT yang Benar
Pelaksanaan PWHT memerlukan prosedur terencana, pemantauan temperatur, dan dokumentasi yang dapat ditelusuri.
1. Pemeriksaan Dokumen dan Material
Sebelum pekerjaan dimulai, pelaksana perlu memeriksa material certificate, drawing, WPS, persyaratan kode desain, ketebalan komponen, serta spesifikasi proyek. Informasi tersebut digunakan untuk menentukan apakah PWHT diperlukan dan parameter apa yang harus diterapkan.
2. Persiapan Area dan Peralatan
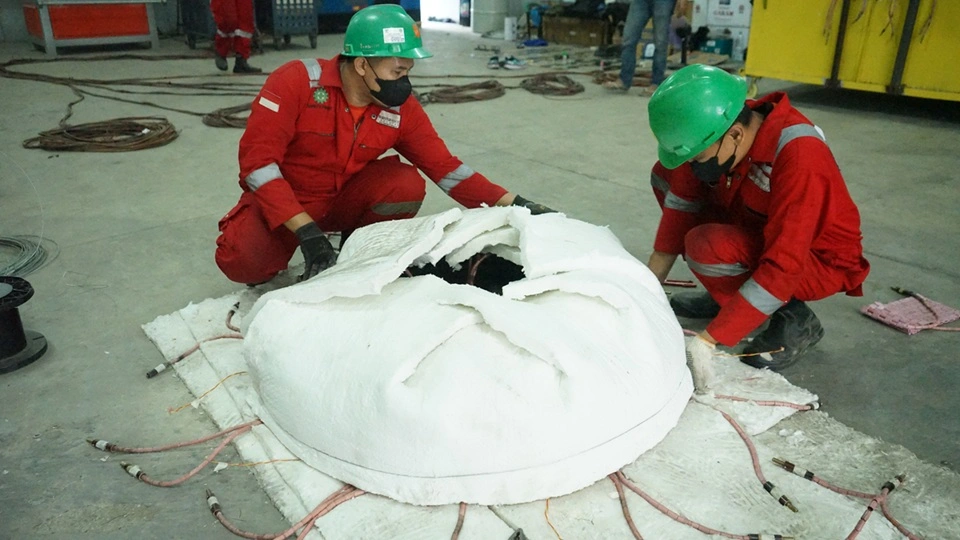
Area pemanasan disiapkan sesuai metode yang dipilih. Pada local PWHT, heating element dipasang di sekitar sambungan las dengan pengaturan zona pemanasan dan isolasi yang sesuai.
Thermocouple ditempatkan pada posisi yang ditentukan prosedur untuk memantau temperatur logam, termasuk keseragaman pemanasan dan pendinginan. Sistem kontrol dan pencatatan temperatur juga perlu dipastikan berfungsi.
3. Pemanasan Terkendali
Komponen dipanaskan secara bertahap dengan heating rate yang sesuai persyaratan. Pemanasan yang tidak merata dapat menimbulkan gradien temperatur dan tegangan termal tambahan.
Metode pemanasan dapat menggunakan electric resistance heating, induction heating, furnace, atau metode lain yang sesuai dengan ukuran komponen, lokasi, material, dan ketentuan kode.
4. Holding Temperature
Setelah temperatur yang disyaratkan tercapai, komponen ditahan pada rentang temperatur tersebut selama waktu yang ditentukan.
Temperatur dan holding time tidak boleh ditetapkan hanya berdasarkan kebiasaan. Keduanya harus mengacu pada material, control thickness, WPS, kode konstruksi, dan spesifikasi proyek.
5. Pendinginan Terkendali
Setelah holding time terpenuhi, komponen didinginkan sesuai prosedur. Cooling rate harus dikendalikan agar tidak menimbulkan perubahan mikrostruktur atau tegangan termal yang tidak diinginkan. Untuk material tertentu, batas pendinginan dapat berbeda. Karena itu, prosedur tidak boleh disamaratakan untuk semua jenis baja.
6. Evaluasi dan Dokumentasi
Setelah proses selesai, hasil temperatur direkam dan diperiksa terhadap persyaratan pekerjaan. Dokumentasi umumnya mencakup identitas sambungan, material, prosedur, lokasi thermocouple, heating chart, holding time, serta catatan penyimpangan jika ada.
Pemeriksaan lanjutan seperti hardness test atau NDT dilakukan apabila dipersyaratkan kode, spesifikasi proyek, atau prosedur inspeksi.
Standar PWHT untuk Industri Migas dan Power Plant
Standar yang digunakan bergantung pada jenis komponen dan kode konstruksi yang berlaku. Beberapa referensi penting meliputi:
ASME B31.3: Process Piping
ASME B31.3 digunakan untuk process piping, termasuk sistem perpipaan pada berbagai fasilitas pengolahan migas dan industri proses. Ketentuan heat treatment dibahas dalam bagian yang mengatur heat treatment, termasuk persyaratan PWHT, rentang temperatur, ketebalan pengendali, serta pengecualian yang diizinkan.
ASME B31.1: Power Piping
ASME B31.1 relevan untuk sistem power piping, termasuk perpipaan pada fasilitas pembangkit listrik. Persyaratan PWHT perlu ditinjau berdasarkan material, ketebalan, dan ketentuan kode yang berlaku untuk sistem tersebut.
ASME Boiler and Pressure Vessel Code
ASME BPVC Section I relevan untuk power boilers, sedangkan Section VIII mengatur pressure vessels. Persyaratan heat treatment harus dilihat berdasarkan divisi, edisi kode, jenis material, serta ketentuan konstruksi yang digunakan.
ASME Section IX berkaitan dengan kualifikasi prosedur dan personel pengelasan. Bagian ini bukan satu-satunya acuan untuk menentukan seluruh persyaratan PWHT pada komponen.
API dan Spesifikasi Proyek
Standar API dan spesifikasi perusahaan dapat memberikan persyaratan tambahan sesuai jenis equipment, layanan, dan kebutuhan operasional. Dokumen proyek tetap harus diperiksa untuk memastikan kode, edisi, dan persyaratan yang benar-benar berlaku.
Catatan penting: temperatur dan holding time PWHT tidak dapat disamaratakan untuk semua material. Gunakan kode konstruksi yang berlaku, WPS yang memenuhi kualifikasi, serta persetujuan engineering proyek sebagai dasar penentuan parameter.
Faktor yang Menentukan Parameter PWHT

Keberhasilan PWHT sangat dipengaruhi oleh ketepatan parameter proses. Jenis material menentukan respons terhadap temperatur dan perubahan mikrostruktur. Baja karbon, low-alloy steel, stainless steel, dan material khusus tidak selalu memiliki persyaratan heat treatment yang sama.
Ketebalan komponen dapat memengaruhi holding time dan pengaturan heating serta cooling rate sesuai kode. Perhitungan harus menggunakan definisi ketebalan yang ditetapkan oleh standar terkait, bukan sekadar ketebalan nominal yang dipilih secara sembarang.
Geometri sambungan dan komponen menentukan distribusi panas serta penempatan thermocouple. Komponen berdinding tebal, nozzle, sambungan kompleks, atau area dengan perubahan penampang membutuhkan perencanaan lebih cermat.
WPS dan spesifikasi proyek menjadi acuan teknis untuk memastikan proses PWHT konsisten dengan prosedur pengelasan dan persyaratan konstruksi.
Baca Juga: Hubungan Pre-Heating dan PWHT: Mengapa Keduanya Sangat Penting dalam Proses Pengelasan?
Perbedaan PWHT, Pre-Heating, dan Stress Relieving
Ketiga istilah ini berkaitan dengan pengendalian panas, tetapi waktu dan tujuannya berbeda.
| Proses | Waktu pelaksanaan | Tujuan utama |
|---|---|---|
| Pre-Heating | Sebelum dan selama pengelasan sesuai prosedur | Mengendalikan laju pendinginan serta membantu mengurangi risiko retak tertentu |
| PWHT | Setelah pengelasan | Mengendalikan tegangan sisa dan kondisi metalurgi sesuai kebutuhan material |
| Stress Relieving | Sesuai kebutuhan proses dan spesifikasi | Mengurangi tegangan sisa melalui perlakuan panas |
Stress relieving merupakan salah satu tujuan atau bentuk perlakuan panas yang dapat dilakukan setelah pengelasan. Dalam praktiknya, PWHT dan stress relieving sering berkaitan, tetapi istilah dan persyaratan penggunaannya harus mengikuti konteks kode serta prosedur yang berlaku.
Kesalahan yang Perlu Dihindari dalam Pelaksanaan PWHT
Kesalahan umum meliputi pemilihan temperatur yang tidak sesuai material, holding time yang tidak memenuhi persyaratan, distribusi panas yang tidak merata, penempatan thermocouple yang kurang tepat, serta heating dan cooling rate yang tidak terkendali.
Dokumentasi temperatur yang tidak lengkap juga dapat menyulitkan verifikasi kepatuhan terhadap spesifikasi proyek. Selain itu, PWHT tidak dapat menggantikan kualitas pengelasan yang baik. Indikasi cacat las tetap perlu diperiksa dan ditangani sesuai prosedur inspeksi serta perbaikan yang disetujui.
Jasa PWHT untuk Industri Migas dan Power Plant dari PT Bainita Heat Industry
PT Bainita Heat Industry menyediakan layanan Post Weld Heat Treatment (PWHT), Local PWHT, dan heat treatment onsite untuk mendukung kebutuhan fabrikasi, instalasi, perbaikan, serta maintenance peralatan industri.
Pelaksanaan pekerjaan perlu direncanakan berdasarkan material, dimensi komponen, lokasi sambungan, persyaratan kode, WPS, dan spesifikasi proyek. Pemantauan temperatur serta dokumentasi proses menjadi bagian penting untuk mendukung evaluasi hasil pekerjaan.
Untuk kebutuhan proyek yang memerlukan pemeriksaan tambahan, layanan PWHT dapat dikaitkan dengan Pre-Heating, Hardness Test, NDT Services, Failure Analysis, dan Metallurgy Consulting sesuai kebutuhan teknis.
Hubungi PT Bainita Heat Industry di WhatsApp +628111637036 untuk mendiskusikan kebutuhan PWHT pada piping, pressure vessel, boiler, dan komponen industri lainnya. Informasi material, ketebalan, lokasi pekerjaan, serta kode atau spesifikasi proyek akan membantu proses evaluasi awal.
Baca Juga: Jasa Local PWHT di Indonesia: Solusi Heat Treatment Efisien untuk Proyek Industri
Kesimpulan
PWHT merupakan proses penting dalam fabrikasi dan perbaikan peralatan industri migas serta power plant ketika dipersyaratkan oleh material, kode konstruksi, atau spesifikasi proyek. Proses yang benar membutuhkan pengendalian heating rate, holding temperature, holding time, cooling rate, serta dokumentasi yang memadai.
Pemahaman terhadap ASME B31.3, ASME B31.1, ASME BPVC, dan persyaratan proyek membantu memastikan metode serta parameter PWHT dipilih secara tepat. Dengan perencanaan dan pelaksanaan yang sesuai, PWHT dapat mendukung kualitas sambungan las dan integritas peralatan selama masa operasinya.