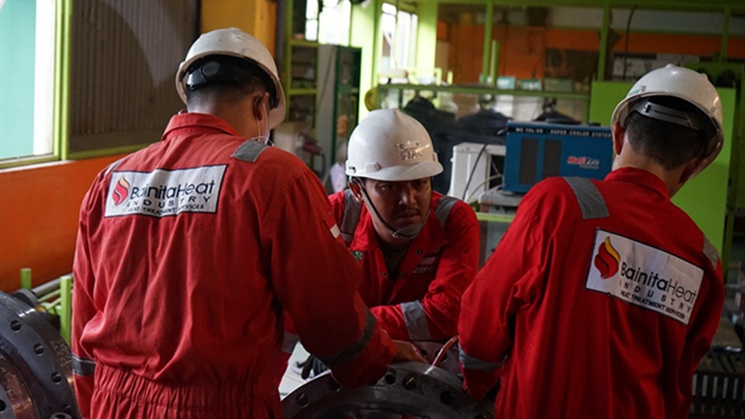
Dalam pekerjaan fabrikasi dan konstruksi industri, pengelasan menjadi salah satu proses utama untuk menyambungkan material menjadi piping, pressure vessel, tank, boiler, heat exchanger, structural component, dan berbagai equipment lainnya. Namun, setelah proses welding selesai, pekerjaan belum tentu dapat langsung dinyatakan selesai. Pada material dan kondisi tertentu, diperlukan proses lanjutan yang disebut PWHT atau Post Weld Heat Treatment.
PWHT merupakan proses perlakuan panas setelah pengelasan yang dilakukan secara terkendali untuk mencapai tujuan tertentu, seperti mengurangi residual stress, mengendalikan hardness, serta mendapatkan kondisi material yang sesuai dengan persyaratan engineering dan code yang berlaku.
Kebutuhan PWHT sangat bergantung pada material, thickness, jenis sambungan, welding procedure, design code, service condition, serta project specification. Karena itu, PWHT bukan sekadar memanaskan sambungan las hingga temperatur tertentu. Prosesnya membutuhkan perencanaan, pengendalian temperatur, monitoring, pencatatan data, dan dokumentasi yang tepat.
Bagi perusahaan yang mengerjakan proyek oil and gas, petrochemical, power generation, EPC, fabrication, manufacturing, maupun heavy industry, memilih jasa PWHT di Indonesia yang memahami welding metallurgy dan persyaratan code menjadi bagian penting untuk menjaga kualitas serta reliability equipment.
Apa Itu PWHT?

PWHT adalah singkatan dari Post Weld Heat Treatment, yaitu proses perlakuan panas yang dilakukan setelah proses pengelasan selesai pada seluruh atau sebagian area weldment sesuai kebutuhan pekerjaan.
Secara sederhana, PWHT dilakukan dengan memberikan panas secara terkendali pada area yang telah dilas, mempertahankan temperatur dalam waktu tertentu, kemudian melakukan pendinginan sesuai prosedur.
Namun, tujuan PWHT tidak selalu dapat disederhanakan sebagai “menghilangkan tegangan sisa”. Dalam praktik engineering, PWHT dapat memiliki beberapa tujuan, termasuk mengurangi efek residual stress, mengendalikan hardness, melakukan tempering terhadap struktur tertentu, dan menyesuaikan kondisi metallurgical material sesuai persyaratan aplikasi.
API 570 mendefinisikan PWHT sebagai perlakuan yang memanaskan seluruh weldment atau bagian fabricated piping ke temperatur tertentu setelah welding, dengan tujuan antara lain mengurangi efek panas pengelasan seperti residual stress, mengurangi hardness, menstabilkan chemistry, atau sedikit memodifikasi properties. Dengan demikian, PWHT harus dirancang berdasarkan kondisi aktual material dan kebutuhan proyek.
BACA JUGA: MENGENAL APA ITU PWHT, MULAI DARI TUJUAN HINGGA MANFAATNYA
Mengapa PWHT Dibutuhkan Setelah Welding?
Proses welding menghasilkan panas yang sangat tinggi secara lokal. Area weld mengalami pemanasan dan kemudian pendinginan, sementara material di sekitarnya berada pada kondisi temperatur yang berbeda.
Perbedaan temperatur tersebut dapat menyebabkan thermal expansion dan contraction yang tidak seragam. Akibatnya, setelah material kembali ke temperatur normal, dapat tertinggal residual stress di sekitar weld area.
Selain residual stress, thermal cycle dari welding juga dapat memengaruhi microstructure, terutama pada Heat Affected Zone atau HAZ.
Pada material tertentu, kondisi tersebut dapat menghasilkan hardness yang lebih tinggi, perubahan toughness, atau karakteristik microstructure yang tidak diinginkan.
PWHT dapat digunakan untuk mengendalikan kondisi tersebut apabila memang dipersyaratkan oleh material, code, welding procedure, service condition, atau project specification.
Baca Juga: Keunggulan Local PWHT Dibandingkan Metode Lain
Tujuan Utama PWHT
Tujuan PWHT dapat berbeda tergantung material dan aplikasinya.
Mengurangi Residual Stress
Salah satu alasan paling umum dilakukannya PWHT adalah untuk mengurangi residual stress yang terbentuk akibat thermal cycle selama welding.
Residual stress tidak selalu berarti komponen akan langsung mengalami kegagalan. Namun, pada aplikasi tertentu, residual stress perlu dikendalikan karena dapat berkontribusi terhadap distortion, cracking, atau masalah integrity jika dikombinasikan dengan kondisi operasi dan damage mechanism tertentu.
Baca Juga: PWHT: Solusi Mengatasi Tegangan Sisa Pasca Pengelasan
Mengendalikan Hardness
Welding dapat menghasilkan perubahan hardness pada weld metal dan HAZ. Pada material tertentu, hardness yang terlalu tinggi dapat menjadi perhatian, terutama apabila equipment beroperasi dalam lingkungan yang memiliki risiko cracking tertentu.
PWHT dapat membantu mengubah kondisi metallurgical tersebut sehingga hardness dapat berada dalam acceptance criteria yang ditentukan.
Mengontrol Microstructure
Thermal cycle welding dapat menghasilkan perubahan microstructure pada material. PWHT dapat digunakan untuk mendapatkan kondisi microstructure yang lebih sesuai dengan kebutuhan material dan service. Efeknya sangat bergantung pada jenis material dan temperatur treatment.
Meningkatkan Kondisi Material Setelah Welding
Pada aplikasi tertentu, PWHT digunakan sebagai bagian dari keseluruhan fabrication procedure untuk mendapatkan kondisi akhir material yang memenuhi persyaratan engineering. Karena itu, PWHT tidak dapat dipisahkan dari WPS, PQR, material specification, design code, dan project requirement.
Apakah Semua Sambungan Las Wajib PWHT?
Jawabannya adalah Tidak. Ini merupakan salah satu hal yang sangat penting untuk dipahami. Tidak semua hasil welding otomatis harus menjalani PWHT. Kewajiban PWHT dapat ditentukan oleh berbagai faktor, termasuk:
- material atau material group
- thickness
- welding process
- joint configuration
- design code
- service condition
- operating temperature
- applicable specification
- WPS/PQR
- project specification
- repair atau alteration requirement
Karena itu, keputusan melakukan PWHT sebaiknya tidak hanya berdasarkan kebiasaan.
Sebagai contoh, ASME B31.3 memiliki ketentuan postweld heat treatment yang mempertimbangkan P-Number, Group Number, control thickness, temperatur holding, dan waktu holding.
Untuk pekerjaan piping existing, API 570 juga mengarahkan agar PWHT pada repair atau alteration mengikuti persyaratan ASME B31.3 atau code yang digunakan saat piping tersebut dibangun. Artinya, keputusan apakah PWHT diperlukan harus melalui technical review.
Faktor yang Menentukan Apakah PWHT Diperlukan
Jenis Material
Material merupakan faktor penting dalam menentukan kebutuhan PWHT. Carbon steel, low alloy steel, creep strength enhanced ferritic steel, stainless steel, nickel alloy, dan material lainnya memiliki karakteristik metallurgical yang berbeda. Material identification harus dilakukan dengan benar sebelum procedure PWHT ditentukan.
Thickness
Thickness juga berpengaruh terhadap persyaratan PWHT. Semakin besar thickness, thermal behavior selama welding dan heat treatment dapat menjadi semakin kompleks. Code tertentu menggunakan control thickness sebagai salah satu parameter dalam menentukan holding time.
Welding Procedure
WPS dan PQR menjadi dokumen penting dalam pekerjaan welding. PWHT condition yang digunakan dalam qualification juga dapat berhubungan dengan production welding.
ASME Section IX, melalui QW-407, mengatur variabel terkait postweld heat treatment dalam procedure qualification. Perubahan kondisi PWHT tertentu dapat memengaruhi kebutuhan qualification procedure.
Design Code
Equipment yang berbeda dapat menggunakan design code yang berbeda. Pressure vessel, process piping, power piping, tank, boiler, dan pipeline dapat memiliki persyaratan yang tidak sama.
Karena itu, penyedia jasa PWHT di Indonesia harus mengetahui code yang digunakan pada proyek sebelum menentukan parameter treatment.
Service Condition
Kondisi operasi juga dapat memengaruhi kebutuhan PWHT. Equipment yang bekerja pada temperatur tinggi, tekanan tinggi, atau lingkungan tertentu dapat memiliki persyaratan material dan welding yang lebih ketat.
Project Specification
Client atau EPC contractor dapat memiliki persyaratan tambahan di luar minimum requirement dari code. Karena itu, project specification harus selalu diperiksa sebelum pekerjaan dimulai.
Standar dan Code yang Berkaitan dengan PWHT
PWHT dapat melibatkan beberapa code dan standard tergantung jenis proyek.
ASME Section VIII
ASME Section VIII berkaitan dengan pressure vessels dan menjadi salah satu referensi penting dalam proyek pressure equipment. Persyaratan heat treatment tidak dapat dibaca terpisah dari material specification, fabrication requirements, welding requirements, serta code section yang berlaku.
ASME B31.3
ASME B31.3 merupakan salah satu code yang sangat penting untuk process piping. Pada B31.3, ketentuan PWHT terdapat pada bagian heat treatment dan tabel terkait postweld heat treatment. Persyaratannya dapat berbeda berdasarkan material group dan thickness.
ASME B31.1
ASME B31.1 digunakan untuk power piping. Piping pada power generation memiliki kebutuhan engineering yang berbeda dari process piping sehingga applicable requirements perlu diperiksa sesuai jenis sistem.
ASME Section IX
ASME Section IX berfokus pada qualification untuk welding, brazing, dan fusing. Section IX bukan sekadar tabel temperatur PWHT untuk semua pekerjaan. Salah satu hal penting yang diatur adalah bagaimana kondisi PWHT menjadi bagian dari welding procedure qualification. QW-407 secara khusus membahas postweld heat treatment sebagai welding variable.
API 570
API 570 digunakan untuk inspection, rating, repair, dan alteration pada in-service piping systems. Untuk repair atau alteration yang melibatkan pressure-retaining welding, kebutuhan PWHT harus mengacu pada applicable code dan prosedur yang sesuai.
API 577
API 577 merupakan referensi penting untuk welding inspection dan metallurgy pada refinery serta chemical plant. Dalam konteks pekerjaan industri, pemahaman terhadap welding metallurgy membantu inspector dan engineer memahami hubungan antara welding, preheating, PWHT, material, dan potential damage mechanism.
Project Specification
Selain code, project specification merupakan dokumen penting. Dalam proyek EPC, client dapat menentukan persyaratan tambahan terkait PWHT, inspection, temperature recording, thermocouple, documentation, atau acceptance criteria. Karena itu, standar yang digunakan harus selalu disesuaikan dengan project requirement.
Jangan Menyamakan ASME Section IX dengan Seluruh Persyaratan PWHT
Kesalahan yang cukup umum adalah menganggap ASME Section IX sebagai satu-satunya standar yang menentukan kapan PWHT harus dilakukan. Padahal, Section IX terutama berkaitan dengan qualification welding procedure dan welder atau welding operator.
ASME sendiri mengidentifikasi berbagai code yang berkaitan dengan persyaratan preheating dan PWHT, termasuk ASME Section I, Section III, Section VIII, Section IX, B31.1, dan B31.3.
Jadi, untuk menentukan kebutuhan PWHT, engineer perlu melihat design code + material + thickness + WPS/PQR + service condition + project specification.
Bagaimana Proses Jasa PWHT Dilakukan?
Pekerjaan PWHT profesional harus melalui beberapa tahap yang terkontrol.
Review Dokumen dan Material
Sebelum proses dimulai, penyedia jasa perlu memahami informasi teknis pekerjaan. Dokumen yang dapat diperlukan antara lain drawing, material certificate, welding map, WPS, PQR, applicable code, project specification, joint identification, thickness, dan equipment information. Tujuannya adalah memastikan parameter PWHT yang digunakan memang sesuai dengan kebutuhan pekerjaan.
Menentukan PWHT Procedure
Setelah data dikaji, procedure PWHT ditentukan. Procedure dapat mencakup heating method, heating rate, holding temperature, holding time, cooling rate, thermocouple arrangement, insulation, temperature recording, dan acceptance criteria.
Persiapan Area Welding
Area yang akan menjalani PWHT dipersiapkan. Untuk local PWHT, area heating harus ditentukan berdasarkan geometry dan applicable requirement. Insulation kemudian dipasang untuk membantu mengendalikan heat loss dan temperature distribution.
Pemasangan Heating Equipment
Heating equipment dipasang sesuai kebutuhan. Metode pemanasan dapat berbeda tergantung ukuran dan kondisi komponen. Pada pekerjaan local PWHT, heating elements dapat ditempatkan di sekitar weld area untuk menghasilkan thermal cycle yang sesuai.
Pemasangan Thermocouple
Thermocouple dipasang pada lokasi yang telah ditentukan. Posisinya harus memungkinkan monitoring temperatur pada area yang relevan selama proses berlangsung. Jumlah dan lokasi thermocouple harus mengikuti procedure dan kebutuhan pekerjaan.
Heating
Proses heating dilakukan secara terkendali. Heating rate menjadi parameter penting karena pemanasan terlalu cepat dapat menciptakan thermal gradient yang tidak diinginkan. Pada komponen dengan thickness besar atau geometry kompleks, pengendalian heating menjadi semakin penting.
Holding
Setelah mencapai temperatur yang ditentukan, material ditahan pada temperatur tersebut selama waktu yang dipersyaratkan. Holding time harus dihitung berdasarkan parameter yang berlaku, bukan sekadar menggunakan durasi standar untuk semua pekerjaan.
Cooling
Setelah holding selesai, proses cooling dilakukan sesuai procedure. Metode cooling dapat berbeda tergantung material dan treatment. Perubahan cooling method juga dapat menjadi hal yang penting dalam welding procedure qualification.
Recording
Selama proses berlangsung, temperatur direkam. Temperature chart memberikan gambaran mengenai thermal cycle aktual yang dialami komponen.
Review Chart dan Documentation
Setelah proses selesai, chart dan data proses diperiksa. Dokumentasi kemudian disusun untuk menunjukkan bahwa pekerjaan dilakukan sesuai procedure dan project requirement.
Parameter Penting dalam PWHT
PWHT yang baik membutuhkan kontrol terhadap beberapa parameter utama.
| Parameter | Fungsi |
|---|---|
| Heating Rate | Mengontrol laju kenaikan temperatur |
| Holding Temperature | Menentukan temperatur treatment |
| Holding Time | Menentukan lama material berada pada temperatur target |
| Cooling Rate | Mengontrol proses pendinginan |
| Thermocouple | Mengukur temperatur aktual |
| Temperature Uniformity | Memastikan distribusi temperatur sesuai kebutuhan |
| Insulation | Mengurangi heat loss |
| Heating Zone | Menentukan area pemanasan |
| Data Logging | Merekam thermal cycle |
| Documentation | Memberikan traceability pekerjaan |
Tidak ada satu kombinasi parameter yang berlaku untuk semua material. Parameter aktual harus mengikuti applicable code dan procedure yang telah ditetapkan.
Temperatur PWHT Berapa Derajat?
Tidak ada satu temperatur PWHT yang dapat digunakan untuk semua material. Sebagai ilustrasi, ASME B31.3-2024 mencantumkan rentang holding temperature yang berbeda untuk berbagai P-Number. Misalnya, P-No. 1 Group 1 sampai 3 berada pada rentang 595 sampai 650°C, sedangkan beberapa material alloy memiliki rentang berbeda.
Artinya, pertanyaan “PWHT harus berapa derajat?” tidak dapat dijawab hanya dengan satu angka. Temperatur harus ditentukan berdasarkan material, code, thickness, welding procedure, dan kebutuhan service.
Untuk itu, jangan menentukan temperatur PWHT hanya berdasarkan material yang terlihat serupa atau berdasarkan pengalaman dari proyek lain.
Berapa Lama Holding Time PWHT?
Holding time juga tidak dapat disamaratakan. Pada ASME B31.3, minimum holding time dapat dikaitkan dengan control thickness dan material group. Sebagai contoh, tabel tersebut mencantumkan pendekatan 1 jam per 25 mm untuk kelompok material tertentu hingga 50 mm, dengan minimum tertentu, sementara thickness di atas 50 mm memiliki ketentuan tambahan.
Namun, angka tersebut bukan berarti dapat digunakan sebagai formula universal untuk seluruh pekerjaan PWHT. Applicable code, material, procedure, equipment design, dan project specification tetap harus menjadi acuan.
Local PWHT, Apa Itu?

Local PWHT merupakan perlakuan panas yang dilakukan pada area tertentu dari equipment atau piping, biasanya berfokus pada welded joint. Metode ini sangat berguna ketika komponen terlalu besar untuk dimasukkan ke furnace.
Contohnya adalah:
- large diameter piping
- pressure vessel
- pipeline
- storage tank
- heat exchanger
- boiler component
- equipment yang telah terpasang
- repair area pada equipment existing
Local PWHT memungkinkan pekerjaan dilakukan tanpa memindahkan seluruh equipment. Namun, metode ini membutuhkan kontrol thermal gradient dan temperature distribution yang baik.
BACA JUGA: APA ITU LOCAL PWHT? POST WELD HEAT TREATMENT
Jasa PWHT Onsite di Indonesia
Dalam proyek industri, equipment sering kali sudah berada di lokasi kerja. Membongkar pressure vessel, piping, tank, atau equipment besar hanya untuk menjalani PWHT di workshop dapat menimbulkan tambahan biaya dan waktu.
Karena itu, jasa PWHT onsite menjadi solusi untuk kondisi tertentu. Pekerjaan onsite dapat dilakukan di fabrication yard, plant, refinery, petrochemical facility, power plant, workshop, maupun lokasi proyek lainnya.
Sebelum mobilisasi, beberapa aspek perlu dipertimbangkan, seperti:
- ukuran dan geometry equipment
- lokasi weld
- accessibility
- electrical power
- heating arrangement
- insulation
- thermocouple
- environmental condition
- safety
- working hours
- monitoring
- documentation
Perencanaan mobilisasi yang baik membantu mengurangi risiko delay ketika pekerjaan sudah berada di lapangan.
Baca Juga:Jasa Local PWHT di Indonesia: Solusi Heat Treatment Efisien untuk Proyek Industri
Perbedaan PWHT Furnace dan Local PWHT
| Aspek | Furnace PWHT | Local PWHT |
|---|---|---|
| Lokasi | Furnace | Workshop atau onsite |
| Ukuran equipment | Terbatas kapasitas furnace | Dapat menangani equipment besar |
| Temperature control | Sangat terkontrol | Memerlukan pengaturan heating zone |
| Equipment existing | Kurang praktis | Sangat sesuai |
| Mobilisasi | Equipment dibawa ke furnace | Heating system dibawa ke lokasi |
| Insulation | Bagian dari furnace system | Harus dipersiapkan pada area treatment |
| Thermocouple | Dipasang sesuai furnace procedure | Sangat penting pada weld area |
| Application | Small/medium components | Large piping, vessel, tank, equipment |
Pemilihan metode bergantung pada kondisi pekerjaan.
PWHT pada Pressure Vessel
Pressure vessel merupakan salah satu equipment yang dapat memiliki persyaratan heat treatment yang ketat. Welded shell, nozzle, head, attachment, dan joint tertentu dapat memiliki kebutuhan treatment sesuai design code dan material.
Pada fabrication pressure vessel, PWHT harus diintegrasikan dengan welding procedure, inspection plan, NDT, dimensional control, dan final documentation.
Setelah PWHT, inspection atau testing tambahan dapat dilakukan sesuai inspection plan dan code yang berlaku.
PWHT pada Piping
Process piping dan power piping dapat memiliki persyaratan PWHT berdasarkan material, thickness, service, dan applicable code. Untuk process piping, ASME B31.3 merupakan salah satu referensi utama.
Pada existing piping yang mengalami repair atau alteration, kebutuhan PWHT juga harus diperhatikan. API 570 menyebutkan bahwa piping system yang awalnya membutuhkan PWHT pada kondisi konstruksi umumnya tetap membutuhkan pertimbangan PWHT ketika dilakukan alteration atau repair yang melibatkan pressure-retaining welding, dengan mengikuti applicable code.
PWHT pada Proyek Oil and Gas
Industri oil and gas menggunakan berbagai pressure-containing equipment yang memiliki tuntutan tinggi terhadap reliability. Beberapa aplikasi yang dapat membutuhkan PWHT antara lain:
Process piping, pressure vessel, separator, heat exchanger, storage equipment, pipeline, boiler-related equipment, dan berbagai welded component lainnya.
Pada sektor ini, kesalahan dalam welding dan heat treatment dapat meningkatkan risiko rework dan mengganggu project schedule. Karena itu, PWHT harus direncanakan sebagai bagian dari welding dan quality assurance program.
PWHT pada Industri Petrochemical
Petrochemical plant memiliki berbagai piping dan equipment yang beroperasi dengan fluida, tekanan, serta temperatur tertentu. Material yang digunakan juga dapat beragam, mulai dari carbon steel hingga low alloy dan high alloy material.
Kebutuhan PWHT harus dievaluasi berdasarkan material dan service condition. Pada equipment yang menangani kondisi operasi kritis, kontrol residual stress dan hardness dapat menjadi salah satu pertimbangan penting dalam welding procedure.
PWHT pada Power Plant
Power plant menggunakan berbagai piping dan pressure equipment yang bekerja pada kondisi temperatur dan tekanan tinggi. Boiler, steam piping, headers, pressure parts, dan equipment terkait dapat memiliki kebutuhan heat treatment tertentu.
Material tertentu, terutama material ferritic alloy yang digunakan untuk high-temperature service, dapat memiliki persyaratan welding dan PWHT yang berbeda dari carbon steel biasa. Karena itu, engineer harus memperhatikan material specification dan applicable code sebelum menentukan parameter treatment.
Hubungan PWHT dengan WPS dan PQR
WPS atau Welding Procedure Specification menjelaskan bagaimana welding dilakukan.
PQR atau Procedure Qualification Record menunjukkan hasil qualification dari procedure tersebut.
PWHT dapat menjadi salah satu parameter penting dalam qualification.
ASME Section IX QW-407 secara khusus membahas PWHT sebagai bagian dari welding variables. Untuk material tertentu, kondisi seperti tanpa PWHT, PWHT di bawah lower transformation temperature, PWHT di atas upper transformation temperature, atau kondisi lainnya dapat memiliki konsekuensi terhadap qualification.
Karena itu, production PWHT tidak sebaiknya diperlakukan sebagai pekerjaan yang terpisah dari welding engineering.
Hubungan PWHT dengan NDT
PWHT dan NDT memiliki fungsi berbeda. PWHT merupakan treatment terhadap kondisi material, sedangkan NDT digunakan untuk pemeriksaan.
Setelah welding, NDT dapat digunakan untuk mendeteksi discontinuity seperti crack, lack of fusion, atau indikasi lain sesuai metode dan acceptance criteria.
Metode yang dapat digunakan antara lain: Visual Testing (VT), Ultrasonic Testing (UT), Radiographic Testing (RT), Magnetic Particle Testing (MT), Liquid Penetrant Testing (PT), PMI, dan metode lain sesuai kebutuhan.
Dalam proyek tertentu, NDT dilakukan sebelum dan/atau setelah PWHT sesuai inspection plan dan code.
PWHT dan Hardness Testing
Hardness testing dapat menjadi pemeriksaan penting setelah welding dan PWHT pada material atau service tertentu. Hasil hardness dapat memberikan informasi mengenai kondisi lokal material, weld metal, HAZ, atau base metal.
Jika PWHT bertujuan antara lain untuk mengendalikan hardness, hasil hardness test dapat dibandingkan dengan acceptance criteria yang ditentukan oleh applicable specification. Namun, hardness test harus dilakukan pada lokasi yang benar dan menggunakan prosedur pengujian yang sesuai.
PWHT dan Residual Stress
Residual stress merupakan tegangan yang tertinggal pada material setelah proses welding. Ketika material dipanaskan, material mengalami thermal expansion. Saat mendingin, material mengalami contraction.
Karena seluruh bagian weldment tidak mengalami temperatur yang sama pada waktu yang sama, proses expansion dan contraction dapat menghasilkan tegangan internal.
PWHT memberikan thermal cycle tambahan yang dapat membantu mengurangi residual stress pada kondisi tertentu. Namun, penting untuk tidak menganggap PWHT sebagai solusi otomatis untuk semua jenis cracking atau failure.
Jika equipment mengalami kerusakan, penyebabnya tetap perlu dianalisis berdasarkan material, welding, operating condition, damage mechanism, dan inspection data.
Kesalahan yang Harus Dihindari dalam PWHT
Beberapa kesalahan dapat mengurangi efektivitas atau bahkan meningkatkan risiko pekerjaan.
Menentukan Temperatur Tanpa Review Code
Temperatur tidak boleh ditentukan hanya berdasarkan kebiasaan. Material dan code harus diperiksa terlebih dahulu.
Mengabaikan Thickness
Thickness dapat memengaruhi holding time dan thermal behavior.
Thermocouple Tidak Tepat
Jumlah dan posisi thermocouple harus mampu memberikan representasi temperatur pada area yang relevan.
Heating Rate Tidak Dikontrol
Pemanasan terlalu cepat dapat menghasilkan thermal gradient yang tidak diinginkan.
Insulation Tidak Memadai
Heat loss yang tinggi dapat menyebabkan temperatur sulit dikontrol.
Tidak Menyimpan Temperature Chart
Tanpa data record, sulit membuktikan bahwa thermal cycle telah mengikuti procedure.
Mengabaikan Project Specification
Persyaratan client atau EPC dapat lebih spesifik dibandingkan requirement minimum tertentu.
Menganggap Semua Material Sama
Material yang berbeda memiliki response terhadap heat treatment yang berbeda.
Dokumentasi yang Penting dalam Pekerjaan PWHT
Dokumentasi dapat menjadi bagian penting dari quality assurance. Dokumen yang dapat dibutuhkan antara lain:
PWHT procedure, equipment information, heating arrangement, thermocouple layout, temperature chart, calibration record, material information, welding information, joint identification, heat treatment report, inspection record, dan final documentation.
Dokumentasi aktual harus mengikuti kebutuhan proyek. Untuk proyek EPC, documentation traceability sangat penting karena data heat treatment dapat menjadi bagian dari final project dossier.
Keuntungan Menggunakan Jasa PWHT Profesional
Menggunakan penyedia jasa PWHT profesional dapat memberikan beberapa keuntungan.Pertama, proses dapat direncanakan berdasarkan material dan applicable requirements.
Kedua, thermal cycle dapat dimonitor secara real time selama pekerjaan berlangsung.
Ketiga, data temperatur dapat direkam untuk kebutuhan traceability.
Keempat, pekerjaan onsite dapat dilakukan tanpa harus memindahkan equipment besar ke fasilitas furnace.
Kelima, dokumentasi dapat disiapkan untuk mendukung proses inspection dan handover.
Yang paling penting, PWHT dapat diperlakukan sebagai proses engineering, bukan sekadar pekerjaan pemanasan.
Kapan Harus Menggunakan Jasa PWHT?
Secara umum, jasa PWHT perlu dipertimbangkan ketika pekerjaan welding berada pada kondisi yang mewajibkan atau memerlukan postweld heat treatment berdasarkan applicable code, material, thickness, WPS/PQR, service condition, atau project specification.
PWHT juga dapat menjadi bagian dari repair dan alteration pada equipment existing apabila code atau engineering assessment mensyaratkannya.
Pada kondisi tertentu, kebutuhan PWHT dapat menjadi sangat penting untuk mengontrol hardness, residual stress, atau metallurgical condition. Karena persyaratannya tidak universal, keputusan akhir sebaiknya dilakukan melalui technical review.
Baca Juga: Optimalkan Kualitas Lasan Anda dengan PWHT & Heat Treatment Profesional
Checklist Sebelum Memesan Jasa PWHT
Sebelum menghubungi penyedia jasa, informasi berikut akan membantu proses engineering review:
| Data | Contoh Informasi |
|---|---|
| Equipment | Piping, vessel, tank, boiler, heat exchanger |
| Material | Material grade / specification |
| Thickness | Actual atau nominal thickness |
| Welding | Joint type dan welding process |
| WPS | Nomor dan revision WPS |
| PQR | Qualification terkait |
| Applicable Code | ASME B31.3, Section VIII, B31.1, dan lainnya |
| PWHT Requirement | Temperatur dan holding requirement sesuai code/procedure |
| Location | Workshop, fabrication yard, atau plant |
| Weld Dimension | Diameter, length, configuration |
| Quantity | Jumlah joint |
| NDT | Pemeriksaan yang dibutuhkan |
| Documentation | Client/project requirement |
Semakin lengkap informasi awal, semakin mudah menentukan metode dan kebutuhan mobilisasi.
Mengapa Memilih Jasa PWHT yang Memahami Metallurgy?
PWHT merupakan pekerjaan yang berhubungan langsung dengan metallurgy. Material tidak hanya “dipanaskan”, tetapi mengalami perubahan thermal condition yang dapat memengaruhi microstructure dan mechanical properties. Karena itu, penyedia jasa idealnya memahami hubungan antara:
Material → Welding → HAZ → Residual Stress → Heat Treatment → Microstructure → Hardness → Mechanical Properties → Service Condition.
Pemahaman tersebut membantu memastikan bahwa proses heat treatment tidak dilakukan secara generik.
Jasa PWHT di Indonesia untuk Kebutuhan Industri
Kebutuhan jasa PWHT di Indonesia semakin penting seiring berkembangnya proyek EPC, oil and gas, petrochemical, power generation, manufacturing, fabrication, dan heavy industry.
Pekerjaan dapat dilakukan dalam bentuk fixed furnace heat treatment, onsite PWHT, local PWHT, stress relieving, pre-heating, maupun kebutuhan heat treatment lain sesuai material dan project requirement.
Pada proyek dengan equipment besar, kemampuan onsite menjadi sangat penting karena memungkinkan heat treatment dilakukan tanpa memindahkan equipment.
Sementara untuk komponen yang dapat dipindahkan, furnace dapat memberikan lingkungan treatment yang lebih terkendali. Pemilihan metode harus dilakukan berdasarkan technical feasibility, bukan semata-mata pertimbangan biaya.
PT Bainita Heat Industry untuk Jasa PWHT di Indonesia
PT Bainita Heat Industry menyediakan jasa PWHT di Indonesia untuk mendukung kebutuhan industri, khususnya pekerjaan yang membutuhkan pengendalian proses heat treatment setelah welding.
Layanan dapat mencakup Post Weld Heat Treatment, Local PWHT, Onsite PWHT, Pre-Heating, Stress Relieving, Fixed Furnace Heat Treatment, serta berbagai kebutuhan heat treatment lainnya sesuai kondisi material dan proyek.
Bainita juga memiliki layanan pendukung yang berkaitan dengan evaluasi material dan asset integrity, seperti NDT Services, Hardness Test, PMI, Chemical Composition Analysis, SEM-EDS Analysis, Ferrite Content Testing, Failure Analysis, Metallurgy Consulting, Fitness for Service, dan Remaining Life Assessment.
Pendekatan tersebut memungkinkan kebutuhan PWHT dapat dikaitkan dengan kondisi material, welding, inspection, dan kebutuhan engineering secara lebih menyeluruh.
Untuk pekerjaan PWHT, parameter proses harus ditentukan berdasarkan material, thickness, applicable code, WPS/PQR, project specification, serta kebutuhan engineering. Temperature monitoring, thermocouple arrangement, insulation, heating control, cooling, dan documentation menjadi bagian penting dalam pelaksanaan pekerjaan.
Baca Juga: Jasa Local PWHT di Indonesia: Solusi Heat Treatment Efisien untuk Proyek Industri
Kesimpulan
Jasa PWHT di Indonesia merupakan bagian penting dari proses fabrikasi, welding, repair, dan maintenance pada berbagai industri, terutama oil and gas, petrochemical, power generation, EPC, manufacturing, dan heavy industry.
PWHT bukan sekadar proses memanaskan sambungan las setelah welding. Proses ini membutuhkan pemahaman terhadap material, welding metallurgy, residual stress, hardness, microstructure, thickness, design code, WPS/PQR, service condition, serta project specification.
Keberhasilan PWHT ditentukan oleh banyak faktor, mulai dari technical review, pemilihan metode, heating arrangement, insulation, thermocouple placement, heating rate, holding temperature, holding time, cooling rate, temperature recording, hingga dokumentasi.
Tidak semua sambungan las wajib menjalani PWHT. Kebutuhannya harus ditentukan berdasarkan applicable code dan kondisi teknis proyek. ASME B31.3, ASME Section VIII, ASME B31.1, ASME Section IX, API 570, serta project specification dapat menjadi bagian dari referensi sesuai jenis pekerjaan.
Untuk equipment berukuran besar atau yang telah terpasang di plant, local PWHT dan onsite PWHT dapat menjadi solusi yang lebih praktis. Sementara itu, komponen yang dapat dipindahkan dapat menjalani treatment menggunakan fixed furnace sesuai kapasitas dan kebutuhan proses.
Jika perusahaan Anda membutuhkan jasa PWHT, local PWHT, onsite PWHT, pre-heating, stress relieving, atau heat treatment untuk proyek oil and gas, EPC, petrochemical, power plant, fabrication, maupun industri lainnya, PT Bainita Heat Industry siap mendukung kebutuhan tersebut dengan pendekatan yang memperhatikan aspek material, welding, process control, inspection, dan dokumentasi.
Kunjungi www.bainitaheat.com atau hubungi WhatsApp +628111637036 untuk jasa PWHT, local PWHT, onsite PWHT, pre-heating, stress relieving, atau heat treatment