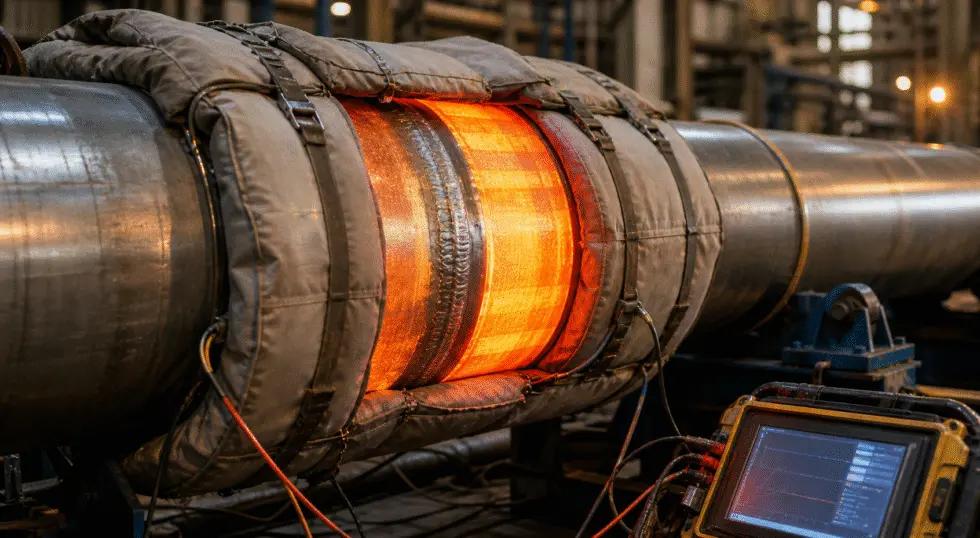
Dalam pekerjaan fabrikasi, pengelasan merupakan proses penting untuk menyambungkan berbagai komponen logam menjadi satu kesatuan. Namun, proses pengelasan menghasilkan pemanasan dan pendinginan lokal yang dapat menimbulkan tegangan sisa serta perubahan struktur mikro pada material. Jika tidak dikendalikan sesuai kebutuhan teknis, kondisi tersebut dapat memengaruhi kualitas sambungan dan keandalan komponen selama beroperasi.
Salah satu metode untuk mengendalikan kondisi setelah pengelasan adalah Post Weld Heat Treatment (PWHT). Proses ini dilakukan dengan memberikan perlakuan panas secara terkontrol pada area las atau komponen sesuai persyaratan material, kode konstruksi, dan spesifikasi proyek.
Melalui Jasa PWHT, perusahaan dapat memperoleh dukungan heat treatment untuk pekerjaan fabrikasi, instalasi, perbaikan, dan maintenance berbagai peralatan industri, seperti piping, pressure vessel, boiler, dan struktur tertentu yang membutuhkan perlakuan panas setelah pengelasan.
Apa Itu PWHT?
Post Weld Heat Treatment (PWHT) adalah proses perlakuan panas yang dilakukan setelah pengelasan untuk mengendalikan tegangan sisa dan, pada material tertentu, menyesuaikan kondisi metalurgi pada weld metal serta Heat Affected Zone (HAZ).
Selama pengelasan, area tertentu pada material menerima panas tinggi, sementara bagian di sekitarnya berada pada temperatur yang lebih rendah. Perbedaan temperatur tersebut menyebabkan pemuaian dan penyusutan yang tidak merata. Akibatnya, tegangan sisa dapat terbentuk pada sambungan las.
PWHT dilakukan dengan mengatur temperatur pemanasan, waktu penahanan, dan laju pendinginan berdasarkan prosedur yang telah ditentukan. Tujuannya bukan sekadar memanaskan kembali material, melainkan mengendalikan respons material terhadap siklus panas agar memenuhi persyaratan teknis.
PWHT tidak selalu diwajibkan pada setiap pekerjaan pengelasan. Kebutuhannya bergantung pada jenis material, ketebalan, prosedur pengelasan, design code, kondisi operasi, dan spesifikasi proyek.
Baca Juga: MENGENAL APA ITU PWHT, MULAI DARI TUJUAN HINGGA MANFAATNYA
Fungsi dan Manfaat PWHT dalam Pekerjaan Fabrikasi
Mengurangi Tegangan Sisa Akibat Pengelasan
Pengelasan menghasilkan distribusi panas yang tidak merata. Ketika area las mendingin, penyusutan material dapat tertahan oleh bagian di sekitarnya sehingga menimbulkan tegangan sisa.
PWHT membantu mengurangi tegangan tersebut melalui proses pemanasan dan penahanan pada temperatur yang sesuai. Pengendalian tegangan sisa penting terutama pada komponen yang menerima tekanan, beban mekanis, atau kondisi operasi tertentu.
Mengendalikan Kekerasan pada Area Las
Pada material tertentu, siklus pemanasan dan pendinginan selama pengelasan dapat menghasilkan mikrostruktur dengan tingkat kekerasan tinggi, khususnya pada HAZ.
PWHT dapat membantu mengendalikan kekerasan tersebut sesuai kebutuhan material dan persyaratan proyek. Pemeriksaan hardness setelah PWHT juga dapat dilakukan apabila dipersyaratkan untuk memastikan hasil perlakuan panas memenuhi kriteria yang ditentukan.
Menyesuaikan Kondisi Metalurgi Material
PWHT dapat memengaruhi mikrostruktur dan sifat mekanik material. Responsnya berbeda pada setiap jenis baja, bergantung pada komposisi kimia, ketebalan, proses pengelasan, dan siklus perlakuan panas.
Karena itu, parameter PWHT harus ditentukan secara teknis. Temperatur yang tidak sesuai justru dapat menyebabkan perubahan sifat material yang tidak diinginkan.
Mendukung Kualitas dan Keandalan Sambungan Las
Pada pekerjaan fabrikasi peralatan bertekanan dan sistem perpipaan, kualitas sambungan las menjadi salah satu faktor penting dalam menjaga integritas komponen.
PWHT yang dilakukan sesuai persyaratan membantu mengendalikan kondisi sambungan setelah pengelasan. Namun, proses ini bukan pengganti kualitas welding maupun inspeksi. Cacat las tetap harus dievaluasi menggunakan metode pemeriksaan yang sesuai.
Komponen Industri yang Membutuhkan Jasa PWHT
Piping dan Pipeline
Pada sistem perpipaan, PWHT dapat diperlukan untuk sambungan las tertentu berdasarkan material, ketebalan, kondisi layanan, dan kode konstruksi yang digunakan.
Penerapannya dapat ditemukan pada process piping di fasilitas migas, petrokimia, pembangkit listrik, dan berbagai industri proses. Tujuannya adalah memenuhi persyaratan perlakuan panas pada sambungan las sesuai dokumen desain dan prosedur proyek.
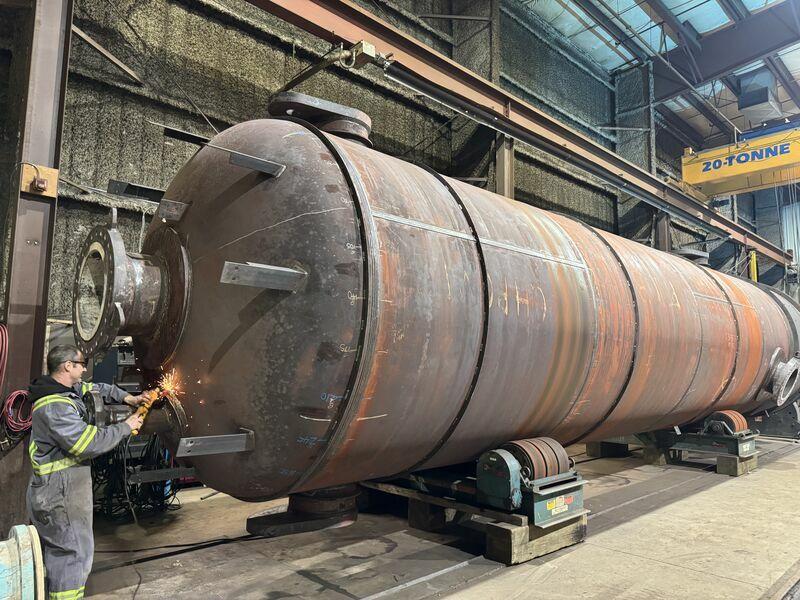
Pressure Vessel
Pressure vessel bekerja dengan tekanan internal atau eksternal sehingga kualitas fabrikasi dan sambungan las perlu dikendalikan secara ketat.
PWHT dapat menjadi persyaratan pada proses fabrikasi atau perbaikan pressure vessel, bergantung pada material, ketebalan, jenis konstruksi, dan ketentuan kode yang berlaku.
Boiler dan Steam Piping
Boiler serta sistem steam piping pada power plant memiliki kondisi operasi yang dapat melibatkan temperatur dan tekanan tinggi. Oleh karena itu, persyaratan heat treatment pada sambungan las harus diperhatikan sejak tahap fabrikasi hingga perbaikan.
PWHT dapat diterapkan pada komponen tertentu untuk memenuhi persyaratan kode dan spesifikasi teknis.
Storage Tank dan Struktur Industri
Pada storage tank serta struktur baja tertentu, PWHT dapat dibutuhkan apabila dipersyaratkan oleh desain, material, ketebalan, atau kondisi layanan. Penerapannya tidak dapat disamaratakan karena kebutuhan perlakuan panas setiap komponen berbeda.
Jenis dan Metode Pelaksanaan PWHT
Metode PWHT dipilih berdasarkan dimensi komponen, lokasi pekerjaan, jenis material, akses pemanasan, serta kebutuhan proyek.
Local PWHT
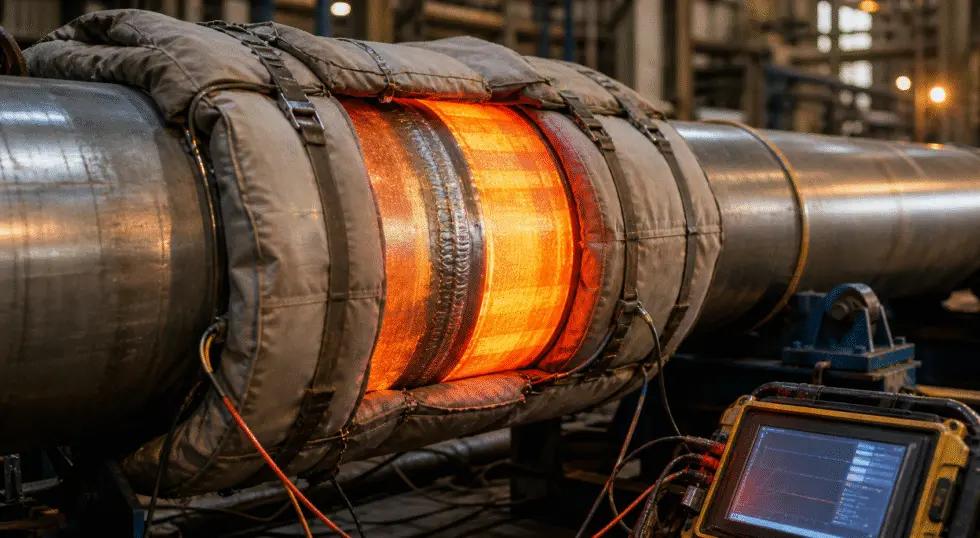
Local PWHT adalah perlakuan panas yang dilakukan pada area tertentu di sekitar sambungan las, bukan dengan memanaskan seluruh komponen.
Metode ini banyak digunakan pada piping, pressure vessel, dan komponen berukuran besar yang tidak memungkinkan dipanaskan secara keseluruhan menggunakan furnace.
Pemanasan biasanya menggunakan electric resistance heating element yang dipasang mengelilingi area sambungan. Thermocouple ditempatkan sesuai prosedur untuk memantau temperatur, sementara insulation digunakan untuk membantu mengendalikan distribusi panas.
Pengaturan heated band, soak band, dan gradient control perlu mengikuti persyaratan kode serta prosedur yang berlaku agar pemanasan tidak menimbulkan gradien temperatur berlebihan.
Baca Juga: Jasa Local PWHT di Indonesia: Solusi Heat Treatment Efisien untuk Proyek Industri
Furnace PWHT
Furnace PWHT dilakukan dengan memasukkan komponen ke dalam furnace untuk mendapatkan pemanasan yang lebih merata sesuai kapasitas dan kemampuan peralatan.
Metode ini dapat digunakan pada komponen yang dimensinya memungkinkan untuk dimasukkan ke dalam furnace. Temperatur dikontrol melalui sistem pemanas dan pemantauan yang sesuai.
Dibandingkan local PWHT, furnace PWHT memanaskan area komponen yang lebih luas. Namun, pemilihan metode tetap harus mempertimbangkan ukuran komponen, material, risiko deformasi, dan persyaratan proyek.
Onsite atau In-Situ PWHT
Onsite PWHT merupakan pelaksanaan heat treatment langsung di lokasi proyek atau fasilitas industri. Metode ini berguna ketika komponen tidak memungkinkan dipindahkan ke workshop atau furnace.
Pelaksanaan dapat menggunakan metode local heating dengan peralatan pemanas dan sistem pengendalian temperatur yang sesuai. Perencanaan perlu memperhatikan akses kerja, sumber listrik, kondisi lingkungan, isolasi, keselamatan, dan penempatan thermocouple.
Onsite PWHT banyak dibutuhkan untuk pekerjaan instalasi, maintenance, turnaround, serta perbaikan piping dan equipment di fasilitas industri.
Tahapan Proses Pelaksanaan PWHT
Pelaksanaan PWHT harus mengikuti prosedur yang telah ditetapkan. Setiap tahap berpengaruh terhadap hasil akhir dan kepatuhan pekerjaan terhadap persyaratan teknis.
Pemeriksaan Dokumen dan Material
Sebelum pemanasan dilakukan, penyedia jasa perlu memahami material certificate, drawing, WPS, ketebalan komponen, kode konstruksi, serta spesifikasi proyek.
Informasi tersebut digunakan untuk memastikan kebutuhan PWHT dan menentukan parameter yang sesuai. Kesalahan dalam identifikasi material dapat menyebabkan pemilihan siklus pemanasan yang tidak tepat.
Persiapan Area dan Peralatan
Area sambungan dipersiapkan sesuai metode yang akan digunakan. Pada local PWHT, heating element dipasang pada posisi yang telah ditentukan, kemudian thermocouple ditempatkan untuk memantau distribusi temperatur.
Peralatan kontrol, kabel, sumber daya, dan sistem pencatatan temperatur juga harus diperiksa sebelum pekerjaan dimulai.
Heating atau Proses Pemanasan
Komponen dipanaskan secara bertahap mengikuti heating rate yang ditetapkan. Pemanasan perlu dikendalikan agar perbedaan temperatur pada area komponen tidak menimbulkan tegangan termal yang tidak diinginkan.
Kecepatan pemanasan ditentukan berdasarkan material, ketebalan pengendali, geometri, kode, dan prosedur pekerjaan.
Holding atau Soaking Temperature
Setelah mencapai temperatur yang dipersyaratkan, komponen ditahan pada rentang temperatur tersebut selama waktu tertentu.
Holding time harus mengikuti persyaratan yang berlaku. Penentuan waktunya tidak boleh menggunakan satu angka untuk semua material karena setiap jenis baja dan ketebalan dapat memiliki ketentuan berbeda.
Cooling atau Pendinginan
Setelah holding time selesai, komponen didinginkan sesuai prosedur. Laju pendinginan perlu dikontrol agar tidak menghasilkan perubahan mikrostruktur atau tegangan termal yang tidak diinginkan.
Pendinginan dapat dilakukan secara terkendali menggunakan sistem pemanasan dan isolasi yang sesuai sampai mencapai temperatur yang diizinkan untuk tahap berikutnya.
Evaluasi dan Dokumentasi
Setelah PWHT selesai, data temperatur dievaluasi terhadap parameter yang dipersyaratkan. Hasil pekerjaan kemudian didokumentasikan dalam bentuk heating chart atau temperature record.
Dokumentasi tersebut membantu membuktikan bahwa proses pemanasan, holding, dan pendinginan telah dilaksanakan sesuai prosedur.
Standar PWHT yang Digunakan dalam Industri
Penerapan PWHT harus mengikuti kode konstruksi dan spesifikasi yang berlaku pada komponen yang dikerjakan. Beberapa referensi yang umum digunakan antara lain:
ASME B31.3 (Process Piping) digunakan untuk sistem process piping. Ketentuan heat treatment di dalamnya mengatur persyaratan PWHT berdasarkan material, ketebalan, jenis sambungan, dan kondisi tertentu.
ASME B31.1 (Power Piping) menjadi referensi untuk sistem power piping, termasuk perpipaan pada fasilitas pembangkit listrik.
ASME Boiler and Pressure Vessel Code (BPVC) digunakan untuk konstruksi boiler dan pressure vessel. ASME Section I relevan untuk power boilers, sedangkan Section VIII mengatur pressure vessels sesuai divisi yang digunakan.
ASME Section IX berkaitan dengan kualifikasi prosedur dan personel pengelasan. Bagian ini perlu dibedakan dari kode konstruksi yang menentukan persyaratan heat treatment pada komponen.
Selain itu, standar API, spesifikasi engineering perusahaan, dan project specification dapat menetapkan persyaratan tambahan sesuai jenis equipment serta kondisi operasional.
Pemilihan standar harus memperhatikan edisi kode yang berlaku dan persyaratan kontrak. Tidak semua ketentuan PWHT berlaku untuk setiap sambungan las.
Faktor yang Menentukan Parameter PWHT
Parameter PWHT tidak dapat ditentukan hanya berdasarkan jenis pekerjaan. Ada beberapa faktor teknis yang perlu diperhatikan.
Jenis material menjadi pertimbangan utama karena carbon steel, low-alloy steel, stainless steel, dan material khusus memiliki respons berbeda terhadap temperatur. Kesalahan pemilihan temperatur dapat mengubah sifat mekanik maupun mikrostruktur material.
Ketebalan komponen memengaruhi kebutuhan waktu penahanan serta pengaturan heating dan cooling rate. Perhitungan harus mengikuti definisi ketebalan pengendali dalam kode yang digunakan.
Geometri komponen juga memengaruhi distribusi panas. Sambungan pada pipa, nozzle, pressure vessel, dan komponen dengan perubahan penampang membutuhkan pengaturan pemanasan yang sesuai.
Selain itu, WPS, design code, kondisi layanan, serta spesifikasi proyek harus menjadi dasar penentuan parameter. Apabila terdapat persyaratan khusus dari pemilik fasilitas atau engineering, ketentuan tersebut perlu dimasukkan dalam prosedur pekerjaan.
Perbedaan PWHT, Pre-Heating, dan Stress Relieving
Ketiga istilah ini sering ditemukan dalam pekerjaan welding dan heat treatment, tetapi memiliki waktu pelaksanaan serta tujuan yang berbeda.
| Proses | Waktu pelaksanaan | Tujuan |
|---|---|---|
| Pre-Heating | Sebelum dan selama pengelasan sesuai prosedur | Mengendalikan pendinginan dan membantu mengurangi risiko retak tertentu |
| PWHT | Setelah pengelasan | Mengendalikan tegangan sisa dan kondisi metalurgi |
| Stress Relieving | Sesuai kebutuhan perlakuan panas | Mengurangi tegangan sisa melalui pemanasan terkendali |
Pre-heating dilakukan sebelum dan selama pengelasan untuk mengatur kondisi termal material. Sementara itu, PWHT dilakukan setelah pengelasan untuk mengendalikan kondisi sambungan.
Stress relieving merupakan salah satu tujuan perlakuan panas yang dapat dilakukan setelah pengelasan. Dalam banyak pekerjaan, istilah PWHT dan stress relieving berkaitan erat, tetapi penggunaannya harus mengikuti konteks teknis dan persyaratan kode yang berlaku.
Hubungan PWHT dengan NDT dan Hardness Test
PWHT merupakan bagian dari pengendalian kualitas pekerjaan fabrikasi. Namun, hasil perlakuan panas tetap perlu dievaluasi sesuai persyaratan inspeksi.
NDT Services digunakan untuk memeriksa indikasi diskontinuitas pada material atau sambungan las tanpa merusak fungsi komponen. Metode seperti MT, PT, dan UT dapat diterapkan sesuai karakteristik material serta jenis indikasi yang ingin ditemukan.
Sementara itu, Hardness Test dapat digunakan untuk mengevaluasi kekerasan material setelah PWHT apabila dipersyaratkan. Hasilnya dapat dibandingkan dengan batas yang ditentukan dalam kode, prosedur, atau spesifikasi proyek.
Kombinasi PWHT, NDT, dan hardness testing membantu perusahaan memperoleh gambaran yang lebih lengkap mengenai kondisi sambungan las. Namun, setiap pemeriksaan memiliki tujuan berbeda dan harus dilakukan sesuai prosedur masing-masing.
Kesalahan yang Perlu Dihindari dalam Pelaksanaan PWHT
Salah satu kesalahan yang perlu dihindari adalah menggunakan parameter pemanasan yang tidak sesuai dengan material dan ketebalan komponen. Temperatur terlalu tinggi, holding time yang tidak tepat, atau laju pendinginan yang tidak terkendali dapat menyebabkan perubahan sifat material yang tidak diinginkan.
Kesalahan lainnya adalah penempatan thermocouple yang tidak sesuai, distribusi heating element yang kurang tepat, serta pengendalian temperatur yang tidak merata. Kondisi tersebut dapat menyebabkan hasil pemanasan tidak memenuhi persyaratan prosedur.
Dokumentasi yang tidak lengkap juga menjadi masalah dalam pekerjaan PWHT. Tanpa temperature record yang memadai, perusahaan akan kesulitan melakukan verifikasi terhadap proses yang telah dilaksanakan.
Karena itu, pelaksanaan PWHT membutuhkan prosedur yang jelas, peralatan yang sesuai, personel kompeten, dan pengawasan selama proses berlangsung.
Jasa PWHT untuk Pekerjaan Fabrikasi dan Industri dari PT Bainita Heat Industry
PT Bainita Heat Industry menyediakan layanan Post Weld Heat Treatment (PWHT), Local PWHT, dan Heat Treatment Onsite untuk mendukung kebutuhan fabrikasi, instalasi, maintenance, serta perbaikan komponen industri.
Layanan PWHT dapat digunakan untuk pekerjaan pada piping, pressure vessel, boiler, dan komponen industri lainnya sesuai kebutuhan teknis serta persyaratan proyek.
Pelaksanaan pekerjaan direncanakan berdasarkan jenis material, ketebalan, dimensi komponen, lokasi sambungan, kode konstruksi, WPS, dan spesifikasi yang berlaku. Pengendalian temperatur serta dokumentasi proses menjadi bagian penting dalam evaluasi pekerjaan.
Selain PWHT, PT Bainita Heat Industry juga menyediakan layanan pendukung seperti Pre-Heating, Heat Treatment Services, Hardness Test, NDT Services, Failure Analysis, dan Metallurgy Consulting sesuai ruang lingkup kebutuhan pelanggan.
Untuk mendiskusikan kebutuhan jasa PWHT, perusahaan dapat menyampaikan informasi mengenai jenis material, ketebalan komponen, dimensi sambungan, lokasi pekerjaan, serta standar atau spesifikasi proyek yang digunakan. Informasi tersebut membantu proses evaluasi awal dan penentuan metode perlakuan panas yang sesuai.
Baca Juga: Jasa PWHT di Indonesia: Proses, Standar, Manfaat, dan Kapan Dibutuhkan
Kesimpulan
Jasa PWHT merupakan bagian penting dalam pekerjaan fabrikasi dan industri ketika perlakuan panas setelah pengelasan dipersyaratkan oleh material, kode konstruksi, atau spesifikasi proyek. Proses ini membantu mengendalikan tegangan sisa dan kondisi metalurgi pada area las melalui pengaturan temperatur, holding time, serta laju pendinginan.
Keberhasilan PWHT sangat bergantung pada ketepatan prosedur, pemilihan metode pemanasan, pengendalian temperatur, dan dokumentasi pekerjaan. Dengan pelaksanaan yang sesuai persyaratan teknis, PWHT dapat mendukung kualitas sambungan las dan integritas peralatan industri.
Jika Anda membutuhkan layanan jasa PWHT profesional dan terpercaya, PT Bainita Heat Industry siap menjadi mitra terbaik untuk mendukung kebutuhan heat treatment industri Anda. Kunjungi www.bainitaheat.com atau hubungi WhatsApp +628111637036 untuk mendapatkan solusi jasa PWHT profesional dan terpercaya,